


A titánötvözetek olyan kiemelkedő előnyökkel rendelkeznek, mint a könnyű súly, a nagy szilárdság, a magas és alacsony hőmérsékletekkel szembeni ellenállás, valamint a korrózióállóság. Atitán karimákAz ezekből az ötvözetekből gyártott termékek kulcsfontosságú alapelemek a titán berendezések csöveinek csatlakoztatásához és tömítéséhez, és széles körben használják különböző területeken, beleértve a kémiai korrózió megelőzését, a repülést, az atomenergiát és a csúcsminőségű berendezések gyártását. A kész titán karimák minősége, méretpontossága és szerkezeti stabilitása nagymértékben függ a gyártási folyamat tervétől és a feldolgozási pontosság ellenőrzésétől. Tekintettel a termékszerkezet összetettségére, a tényleges működési feltételekre és a teljesítménymutatókra, az iparban a fő alakítási folyamatok három kategóriába sorolhatók: precíziós öntés, kovácsolás és formázó hegesztés. A következő folyamatokkal, például mechanikai precíziós megmunkálással és felületmódosító kezeléssel kombinálva a titán karimák teljes szabványosított gyártási folyamata jön létre. Ez a cikk a különféle alapfolyamatok műszaki jellemzőit és alkalmazható forgatókönyveit elemzi.
Precíziós öntési folyamat
A precíziós öntést főként összetett formájú és nagy bonyolultságú titán karimák gyártására használják. Speciális belső szerkezetű és sok szabálytalan ívelt felületű, hagyományos kovácsolással nehezen kialakítható alkatrészekhez alkalmas. Ez az eljárás az elveszett viasz öntés elvén alapul. Először nagy pontosságú formák és viaszformák készülnek, majd a következő folyamatok, mint a csoportfaképzés, héjkészítés, viaszeltávolítás, kiégetés, vákuumos olvasztás és öntés, hűtés és héjeltávolítás egymás után fejeződnek be. Egyszerre beszerezhető egy összetett szerkezetű titán karimalap.
A precíziós öntés legnagyobb előnye az alakítás nagy szabadsága. Egyszerre képes speciális furatátmérőket, szabálytalan végfelületeket és összetett üregszerkezeteket kialakítani, csökkentve ezzel a másodlagos formázási feldolgozást. A vákuumos öntési környezet el tudja szigetelni a levegőt, csökkentve a titánötvözet olvadék oxidációjának és gázelnyelésének kockázatát, és az öntött darab belső szerkezete viszonylag egyenletes, kevesebb gázlyukkal és salakhibával. Ez az eljárás alkalmas kis szériás, speciálisan kialakított nem szabványos titán karimákhoz, amelyek megfelelnek a szabálytalan összeszerelés speciális munkakörülményeinek követelményeinek, és fontos gyártási módszer az egyedi titán karimák számára. Az öntött munkadarab szemcséi azonban viszonylag durvák, mechanikai tulajdonságai gyengébbek, mint a kovácsolt anyagoké. Leginkább nem nagy nyomású és nem nagy terhelésű munkakörnyezetekben használják.

Kovácsolási folyamat
A kovácsolás az ipari szabványos titánkarimák fő gyártási módszere, és a nagy terhelésű és nagy teljesítményű titánkarimák esetében is az előnyben részesített eljárás. Külső erők hatására a titán tuskó extrudáláson és kovácsoláson megy keresztül, hogy plasztikus deformációt érjenek el, öntött állapotban megtörik a durva szemcséket, finomítják a metallográfiai szerkezetet, kiküszöbölik a tuskó belső porozitását és üreges hibáit, valamint növelik a lap sűrűségét, szilárdságát, szívósságát és fáradtságállóságát. A titán karimás kovácsolás főként nyitott, zárt kovácsolást és izoterm kovácsolást foglal magában.
A nyitott kovácsolás a hagyományos szabad kovácsolás, amely a tuskó felső és alsó lapos üllővel történő ismételt kovácsolására és hengerlésére támaszkodik, zárt formázóformák nélkül, és felszerelésre és az alakméretek kézi szabályozására támaszkodik. Ez az eljárás rugalmasan működik, alacsony szerszámberuházási költséggel jár, és alkalmas egyszerű szerkezetű és univerzális méretű közönséges titán karimák szakaszos gyártására. Alakítási pontossága azonban korlátozott, mérettűrése nagy, a homlokfelület, a furatátmérő kereksége és síksága eltéréseket mutat, és a tuskónak nagy megmunkálási ráhagyást kell lefoglalnia. A termék stabil mechanikai tulajdonságokkal, magas költséghatékonysággal rendelkezik, és többnyire közönséges vegyi, mélyépítési csővezetékekben és egyéb általános munkakörülményekben használatos.
A zárt kovácsolás a precíziós kovácsoláshoz tartozik, ahol a tuskót a zárt formaüregbe helyezik, és az anyagot nagy nyomás alatt préselik az alakítás befejezéséhez. A nyitott kovácsolással összehasonlítva a zárt kovácsolásnál magasabb az anyagfelhasználási arány, kevesebb a hulladék, és megtakarítható a drága titánötvözet alapanyag. A formabeállítás szabályossá teszi a termék alakját, nagy a méretpontosság, jó a végfelület síksága, a függőleges konzisztencia, és az ezt követő megmunkálási ráhagyás hatékonyan csökken. Ennek az eljárásnak azonban szigorú követelményei vannak a berendezés nyomására, a forma pontosságára és a deformációs sebességre vonatkozóan, és többnyire közepes és magas színvonalú szabványosított titán karimák nagyszabású gyártására használják, amelyek közepes és nagy nyomású, közepes terhelésű ipari forgatókönyvekhez alkalmasak.
IsoA termikus kovácsolás a titánötvözetek csúcsminőségű precíziós alakítási technológiája, amelyet a nagy pontosságú és csúcstechnológiás területeken, például a repülés, az atomenergia és a katonai karimákhoz szabtak. A feldolgozás során a tuskó és a forma ugyanazokat az állandó hőmérsékleti feltételeket tartja fenn, és a képlékeny deformáció magas hőmérsékleten fejeződik be. Az állandó hőmérsékletű állapot kiküszöböli a kovácsolási hőmérséklet-különbség okozta belső feszültséget, elkerüli a munkadarab repedését, visszapattanását és deformációs problémáit, a késztermék pedig kiváló méretpontossággal rendelkezik. Ugyanakkor a lassú és lassú deformáció állandó hőmérsékleten tovább finomítja a metallográfiai szerkezetet, lehetővé téve a munkadarab nagy szilárdságát, szívósságát, magas hőmérsékleti ellenállását és fáradtságállóságát. Azonban a gyártási költség magas és a ciklus hosszú, és csak rendkívül szigorú munkafeltételekkel és magas teljesítménykövetelményekkel rendelkező termékekhez használják.

Hegesztési formázási folyamat
Az ultranagy átmérőjű és osztott típusú titán karimák esetében általában a hegesztési formázási eljárást alkalmazzák. A nagyméretű karimák általános öntése és kovácsolása nehéz és költséges. A hegesztés lehetővé teszi a külön megmunkálást, majd az újra összeszerelést a forma kialakításához, amely figyelembe veszi a megvalósíthatóságot és a szerkezeti szilárdságot is. Leggyakrabban nagy nyomástartó edényekben és kémiai reakcióberendezésekben alkalmazzák hozzáillő karimákként. A gyártás elsősorban wolfram inertgázos hegesztést és fluxusos ívhegesztést alkalmaz, a teljes folyamatot inert gázzal védik, hogy megakadályozzák a titánötvözet magas hőmérsékleten történő oxidációját és nitridálását, csökkentve a hegesztési porozitást és a repedési hibákat, valamint biztosítva, hogy a varrat szilárdsága és korrózióállósága közel legyen az alapanyagéhoz. A hibafelismerő teszteken átesett hegesztett karimák kiváló sértetlenséggel és tömítési teljesítménnyel rendelkeznek, és megfelelnek a nagy nyomás és az erős korrózió speciális feltételeinek.

Kiegészítő precíziós feldolgozási és felületkezelési technikák
A durva öntés befejezése után további megmunkálás és felületkezelés szükséges a végtermék minőségének biztosítása érdekében. A mechanikai precíziós megmunkálás CNC esztergagépekkel, marógépekkel és fúróberendezésekkel történik, beleértve a homlokesztergálást, a belső és külső átmérőjű finomesztergálást, a tömítőfelület marását, valamint a fúrást és menetfúrást. A laposságot, a furatátmérő tűrését és a tömítési felület érdességét szigorúan ellenőrzik, hogy biztosítsák az összeszerelés pontosságát és a csővezeték tömítési teljesítményét. A felület módosítása olyan módszereket foglal magában, mint a homokfúvás, polírozás és eloxálás: a homokfúvás eltávolítja az oxidfilmeket és a sorját; a polírozás optimalizálja a tömítőfelületet a szivárgás megakadályozása érdekében; az eloxálás sűrű oxidfilmet képez, növelve a korrózióállóságot erős savas és tengervizes környezetben, és meghosszabbítja a karima élettartamát.
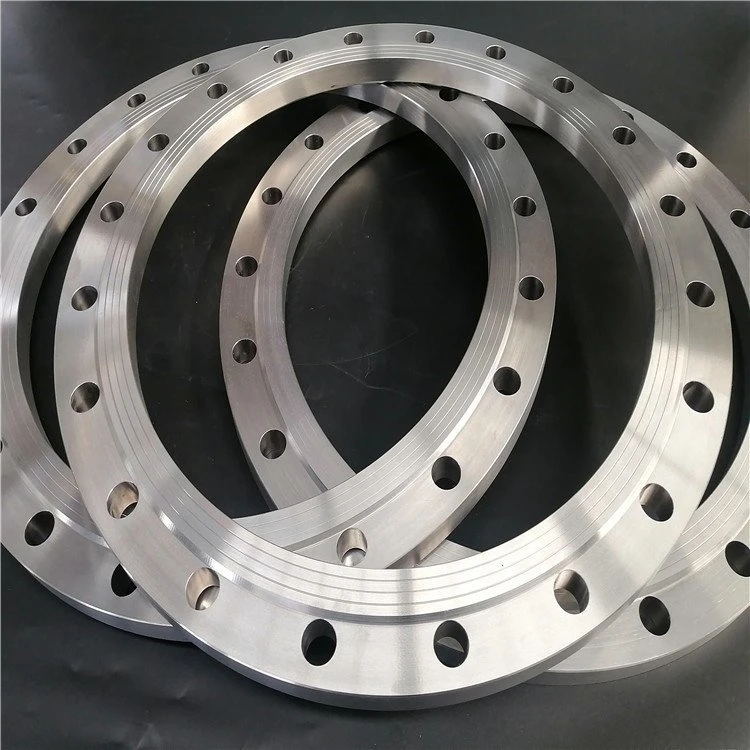
A titán karimák gyártásakor az adott alkalmazáson alapuló megfelelő eljárást kell alkalmazni: normál körülmények között nyitott kovácsolást alkalmaznak; a zárt kovácsolást közepes és csúcskategóriás szabványosított termékekhez alkalmazzák; a precíziós öntést speciális és nem szabványos alkatrészekhez választják ki; az izoterm kovácsolást rendkívül igényes, nagy teljesítményű körülményekhez használják; a hegesztést nagy méretű alkatrészekhez alkalmazzák. Finom megmunkálással és felületkezeléssel kombinálva biztosítható a karimák méretei, mechanikai tulajdonságai és korrózióállósága, megfelelve a felhasználási követelményeknek a különböző csúcskategóriás berendezések hosszú távú és megbízható működéséhez.
Baoji Yibaite New Materials Technology Co., Kft- a legjobb titán karimák gyártója
Cím: No.10 Plant, No.3 Phoenix Road, High-tech fejlesztési zóna, Baoji City, Shaanxi tartomány, Kína.
E-mail cím:nancy@yibaite.com.cn stevenwei@yibaite.com.cn
Tel: 0086-18291761837, 0086-18992799610